
Schnittdaten
Wendeschneidplatte

VCGW 070204 PKD
Diese neutral schneidende Wendeschneidplatte der Grösse VC0702 ist unbeschichtet und aus einem Substrat aus Hartmetall. Sie entspricht dem Denitool-Grade PKD. Sie verfügt über einen Eckenradius von 0.40 mm, einen Spanwinkel von 0.0° sowie einen Freiwinkel von 7.0°. Die scharfe Schneidkante (F) eignet sich besonders gut zum Schlichten. Die maximale Schnitttiefe beträgt 2.00 mm. Sie eignet sich bestens für die Dreh-Bearbeitung von Nichteisenmetall (N).
- Substrat:
- Wolframkarbid – Hochverschleissfester Hartmetallwerkstoff mit exzellenter Kombination aus Härte und Zähigkeit – ideal für universelle Dreh‑ und Fräsanwendungen.
- Geometrie:
- FN – Scharfkantig, neutral – exzellente Präzision und Oberflächenqualität für universelles Schlichten.
- Sorte:
- PKD – Dieser Grade ist polykristalliner Diamant (PKD). Die Schneidecke trägt einen massiven PKD-Einsatz, es handelt sich nicht um eine Beschichtung. Die extreme Härte hält den Verschleiss bei Nichteisenmetallen, Kunststoffen und faserverstärkten Werkstoffen sehr klein und erlaubt hohe Schnittgeschwindigkeiten bei bester Oberflächengüte. Für Stahl und andere eisenhaltige Werkstoffe ist PKD nicht geeignet.
- Eckenradius:
- 0.4 mm – Standardradius für stabile Schlicht- und Schruppprozesse mit hoher Prozesssicherheit. Schlichtvorschub f ≈ 0,15 – 0,25 mm/U → Ra ≈ 0,1 µm.
- Plattenwinkel:
- 35 ° – Wiederholgenauigkeit präziser als VCMT. Für sehr enge Konturfolgen.
- Schnitttiefe ap (Drehen):
- zwischen 0.01 und 2 mm
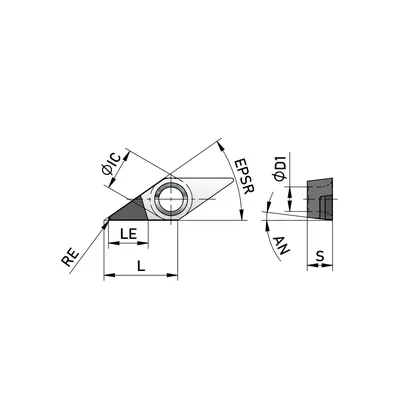
| Eigenschaft | Wert |
|---|---|
| AN — Freiwinkel | 7.0° |
| APMX — Schnitttiefe, max. | 2.00 mm |
| COATING — Beschichtungsprozess | Unbeschichtet |
| D1 — Durchmesser Befestigungsbohrung | 2.30 mm |
| EPSR — Eckenwinkel | 35.0° |
| FirstChoiceToolItem — Erste Wahl | Erste Wahl |
| GAN — Spanwinkel, Schneidplatte | 0.0° |
| GRADE — Denitool Grade | PKD |
| HAND — Schneidrichtung | Neutral |
| IC — Inkreis | 3.97 mm |
| IIC — Plattengrösse | VC0702 |
| L — Schneidkantenlänge | 6.92 mm |
| LE — Schneidenlänge, begrenzt | 3.40 mm |
| RE — Eckenradius | 0.40 mm |
| REN — Eckenradius, Nebenecke | 0.00 mm |
| S — Plattendicke | 2.38 mm |
| SUBSTRATE — Hauptschneidstoff | Hartmetall |
Alle Technologiedaten sind unverbindliche Empfehlungen. Fachspezifisches Wissen im Umgang mit Zerspanungswerkzeugen wird durch diese Plattform nicht ersetzt. Vorschub und Schnitttiefe müssen so gewählt werden, dass der Spanquerschnitt eine Grösse nicht übersteigt, die Werkzeug oder Maschine beschädigen könnte, sowie der Stabilität von Werkstück und Aufspannung genügend Beachtung trägt.