
Schnittdaten
Wendeschneidplatte

TPGT 16T304-25 DX20
Diese neutral schneidende Wendeschneidplatte der Grösse TP16T3 wird im PVD-Verfahren auf einem Substrat aus Hartmetall beschichtet. Sie entspricht dem Denitool-Grade DX20. Sie verfügt über einen Eckenradius von 0.40 mm, einen Spanwinkel von 20.0° sowie einen Freiwinkel von 11.0°. Die scharfe Schneidkante (F) eignet sich besonders gut zum Schlichten. Die maximale Schnitttiefe beträgt 10.00 mm. Sie ist gut geeignet für das Drehen von rostfreier Stahl (M) und Nichteisenmetall (N). Auch für die Fräs-Bearbeitung von Nichteisenmetall (N) ist sie bestens geeignet.
- Substrat:
- Wolframkarbid – Hochverschleissfester Hartmetallwerkstoff mit exzellenter Kombination aus Härte und Zähigkeit – ideal für universelle Dreh‑ und Fräsanwendungen.
- Geometrie:
- FN – Scharfkantig, neutral – exzellente Präzision und Oberflächenqualität für universelles Schlichten.
- Sorte:
- DX20 – Für Stahl, leicht zerspanbare rostfreie Stähle und Sonderlegierungen bei mittleren Schnittgeschwindigkeiten.
- Eckenradius:
- 0.4 mm – Standardradius für stabile Schlicht- und Schruppprozesse mit hoher Prozesssicherheit. Schlichtvorschub f ≈ 0,15 – 0,25 mm/U → Ra ≈ 0,1 µm.
- Plattenwinkel:
- 60 ° – Für einfache Konturfolgen mit drei nutzbaren Eckenradien.
- Schnitttiefe ap (Drehen):
- zwischen 0.01 und 10 mm
- Schnitttiefe ap (Fräsen):
- zwischen 0.01 und 15 mm
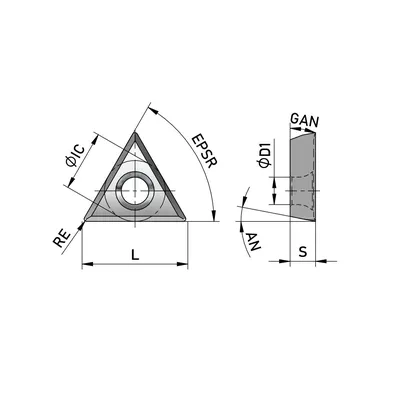
| Eigenschaft | Wert |
|---|---|
| AN — Freiwinkel | 11.0° |
| APMX — Schnitttiefe, max. | 10.00 mm |
| COATING — Beschichtungsprozess | PVD |
| D1 — Durchmesser Befestigungsbohrung | 4.40 mm |
| EPSR — Eckenwinkel | 60.0° |
| GAN — Spanwinkel, Schneidplatte | 20.0° |
| GRADE — Denitool Grade | DX20 |
| HAND — Schneidrichtung | Neutral |
| IC — Inkreis | 9.52 mm |
| IIC — Plattengrösse | TP16T3 |
| L — Schneidkantenlänge | 16.49 mm |
| LE — Schneidenlänge, begrenzt | 16.50 mm |
| RE — Eckenradius | 0.40 mm |
| S — Plattendicke | 3.97 mm |
| SUBSTRATE — Hauptschneidstoff | Hartmetall |
| Milling Capability | N1 - Kupferlegierungen (Rm 450-650 MPa), N2 - Aluminium- und Magnesiumlegierungen (Si < 12.2%), N3 - Aluminiumlegierungen (Si > 12.2%), N4 - Nylon - Kunststoffe - Gummis - Phenolharze - Harze - Glasfaser, N5 - Kohlenstoff - Graphit-Verbundwerkstoffe - CFRP |
Alle Technologiedaten sind unverbindliche Empfehlungen. Fachspezifisches Wissen im Umgang mit Zerspanungswerkzeugen wird durch diese Plattform nicht ersetzt. Vorschub und Schnitttiefe müssen so gewählt werden, dass der Spanquerschnitt eine Grösse nicht übersteigt, die Werkzeug oder Maschine beschädigen könnte, sowie der Stabilität von Werkstück und Aufspannung genügend Beachtung trägt.