
Schnittdaten
Wendeschneidplatte

CCGT 120404 FN-250 DX2
Diese neutral schneidende Wendeschneidplatte der Grösse CC1204 ist unbeschichtet und aus einem Substrat aus Hartmetall. Sie entspricht dem Denitool-Grade DX2. Sie verfügt über einen Eckenradius von 0.40 mm, einen Spanwinkel von 25.0° sowie einen Freiwinkel von 7.0°. Die scharfe Schneidkante (F) eignet sich besonders gut zum Schlichten. Eine polierte Oberfläche (M) reduziert zudem die Gefahr von Aufbauschneiden. Die maximale Schnitttiefe beträgt 5.00 mm. Sie eignet sich bestens für die Dreh-Bearbeitung von Nichteisenmetall (N).
- Substrat:
- Wolframkarbid – Feinkornsorte für Guss, Kunststoffe und Aluminium. Rostfreie Stähle bei niedrigen Schnittgeschwindigkeiten.
- Geometrie:
- FN – Scharfkantig, neutral – exzellente Präzision und Oberflächenqualität für universelles Schlichten.
- Sorte:
- DX2 – Hartmetall unbeschichtet - Feinkornsorte für Guss, Kunststoffe und Aluminium. Rostfreie Stähle bei niedrigen Schnittgeschwindigkeiten.
- Eckenradius:
- 0.4 mm – Standardradius für stabile Schlicht- und Schruppprozesse mit hoher Prozesssicherheit. Schlichtvorschub f ≈ 0,15 – 0,25 mm/U → Ra ≈ 0,1 µm.
- Plattenwinkel:
- 80 ° – Für einfache Konturfolgen. Guter Kompromiss zwischen Stabilität und Schneidwirkung.
- Schnitttiefe ap (Drehen):
- zwischen 0.01 und 5 mm
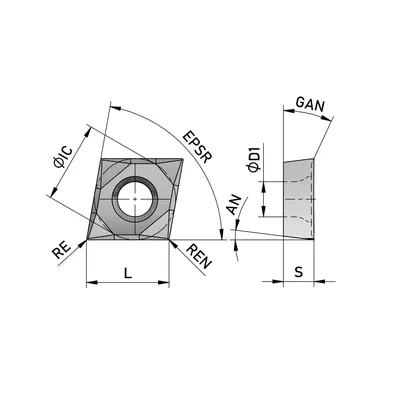
| Eigenschaft | Wert |
|---|---|
| AN — Freiwinkel | 7.0° |
| APMX — Schnitttiefe, max. | 5.00 mm |
| COATING — Beschichtungsprozess | Unbeschichtet |
| D1 — Durchmesser Befestigungsbohrung | 5.50 mm |
| EPSR — Eckenwinkel | 80.0° |
| GAN — Spanwinkel, Schneidplatte | 25.0° |
| GRADE — Denitool Grade | DX2 |
| HAND — Schneidrichtung | Neutral |
| IC — Inkreis | 12.70 mm |
| IIC — Plattengrösse | CC1204 |
| L — Schneidkantenlänge | 12.90 mm |
| LE — Schneidenlänge, begrenzt | 12.90 mm |
| RE — Eckenradius | 0.40 mm |
| REN — Eckenradius, Nebenecke | 0.40 mm |
| S — Plattendicke | 4.76 mm |
| SUBSTRATE — Hauptschneidstoff | Hartmetall |
Alle Technologiedaten sind unverbindliche Empfehlungen. Fachspezifisches Wissen im Umgang mit Zerspanungswerkzeugen wird durch diese Plattform nicht ersetzt. Vorschub und Schnitttiefe müssen so gewählt werden, dass der Spanquerschnitt eine Grösse nicht übersteigt, die Werkzeug oder Maschine beschädigen könnte, sowie der Stabilität von Werkstück und Aufspannung genügend Beachtung trägt.